Tabla de Contenidos
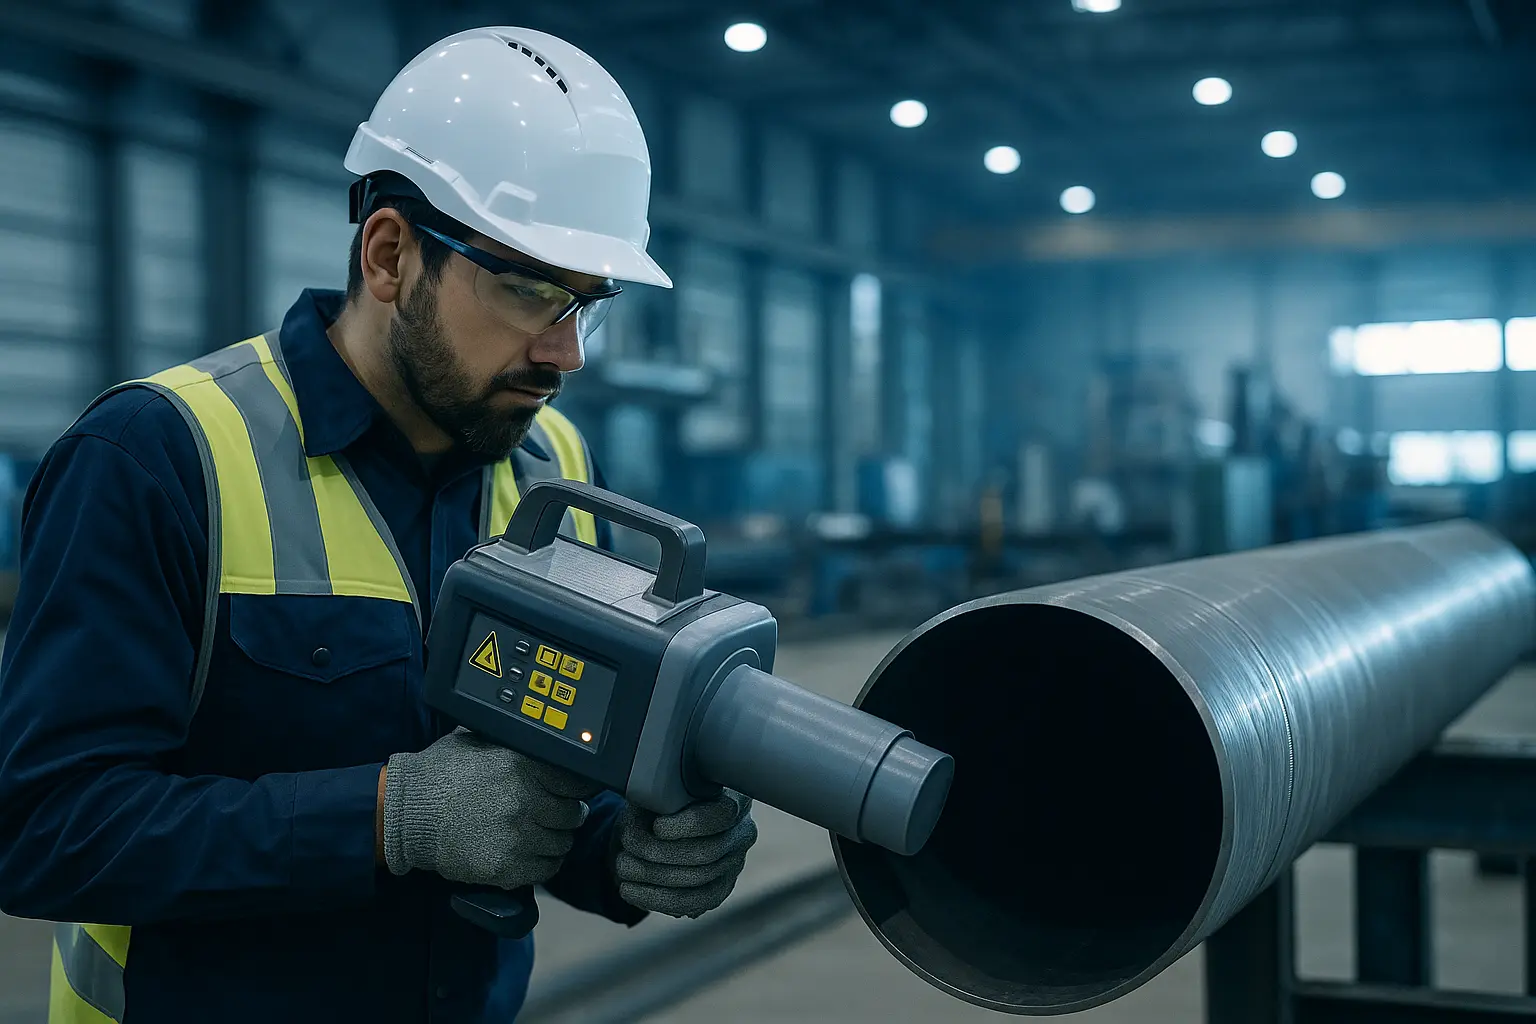
Detectar una falla a tiempo puede evitar problemas mayores, pero ¿qué pasa cuando la propia inspección obliga a detener equipos y afecta la producción?
Para una planta, esa interrupción puede traducirse en pérdidas de tiempo y dinero.
Por eso, en este artículo veremos cómo funcionan los ensayos no destructivos (END), qué impacto pueden tener sobre la operación y cómo elegir el método más adecuado para cada caso.
El desafío de detectar fallas sin frenar la operación
Las fallas en equipos y componentes son problemas que surgen en el día a día de cualquier planta, y se vuelve fundamental corregirlas a tiempo para evitar problemas mayores. Sin embargo, ahí aparece otro desafío: para saber qué está pasando, muchas veces se vuelve necesario interrumpir la operación.
Cuando una línea de producción debe detenerse por completo para una revisión, cada hora fuera de servicio puede significar:
- Producción que se retrasa.
- Personal y equipos detenidos.
- Cambios en la programación.
- Costos que rápidamente empiezan a acumularse.
En este escenario, poder detectar una falla a tiempo, sin que la propia inspección se convierta en otro problema para la planta, tiene un valor enorme. Es ahí donde los ensayos no destructivos (END) comienzan a marcar la diferencia.
¿Qué son los END (ensayos no destructivos)?
Los ensayos no destructivos son métodos de inspección que permiten conocer el estado de un material, componente o equipo sin dañarlo ni modificar sus condiciones de uso. En otras palabras, permiten detectar discontinuidades, desgaste u otras señales de un posible problema sin necesidad de cortar, romper o inutilizar la pieza para analizarla.
Sin embargo, no todos se aplican de la misma manera ni tienen el mismo impacto sobre la operación de una planta.
¿Necesitas evaluar el estado de tus equipos o componentes sin afectar innecesariamente la operación? En SPIISA contamos con 15 años de experiencia en inspección y control de calidad mediante diferentes métodos END para apoyar a las empresas del sector industrial.
¿Por qué no todos los métodos END paran la producción por igual?
Intuitivamente, se podría pensar que un ensayo no destructivo puede realizarse sin alterar en absoluto la rutina de una planta. Si bien ese escenario sería ideal, lo cierto es que no todos los métodos pueden aplicarse sin modificar, aunque sea parcialmente, la dinámica habitual de la operación.
Eso se debe a que cada método necesita ciertas condiciones para aplicarse. Y son justamente esas condiciones las que determinan cuánto hay que preparar el equipo, intervenir sobre él o coordinar la inspección con el resto de la operación.
Factores que influyen en la aplicación de un método END
Cuando llega el momento de aplicar un END, hay dos factores principales que determinan cuánto puede impactar la inspección sobre la operación. Uno de ellos es el método elegido, que veremos en detalle más adelante.
Pero no es el único. También influyen las características del activo y las condiciones concretas en las que debe realizarse el trabajo. Aunque pueden variar mucho de un equipo a otro, podemos agrupar los principales factores de la siguiente manera:
Material y geometría del componente
No todos los materiales responden de la misma manera a cada técnica, y la forma o el espesor de una pieza también pueden condicionar cómo se realiza la inspección.
Acceso al área que se quiere inspeccionar
Para aplicar determinados métodos es necesario llegar directamente a la zona de interés. Si el acceso es limitado, puede ser necesario retirar protecciones, mover componentes o realizar preparaciones adicionales.
Preparación de la superficie
Algunas técnicas requieren que la superficie se encuentre limpia o bajo determinadas condiciones antes de comenzar. Cuanto mayor sea esa preparación, mayor puede ser también el tiempo necesario para realizar la inspección.
Condiciones del activo
El estado en el que se encuentran los equipos, bienes, infraestructura, recursos y maquinaria también influye en la aplicación del método. Por eso, una técnica que puede utilizarse con relativa facilidad en un activo no necesariamente tendrá el mismo impacto al aplicarse en otro.
En este punto, queda claro que el activo y el entorno condicionan la inspección. Con esto en mente, llega el momento de abordar la otra mitad de la ecuación: elegir el método correcto.
Ultrasonido (UT): inspección interna con mínima interferencia
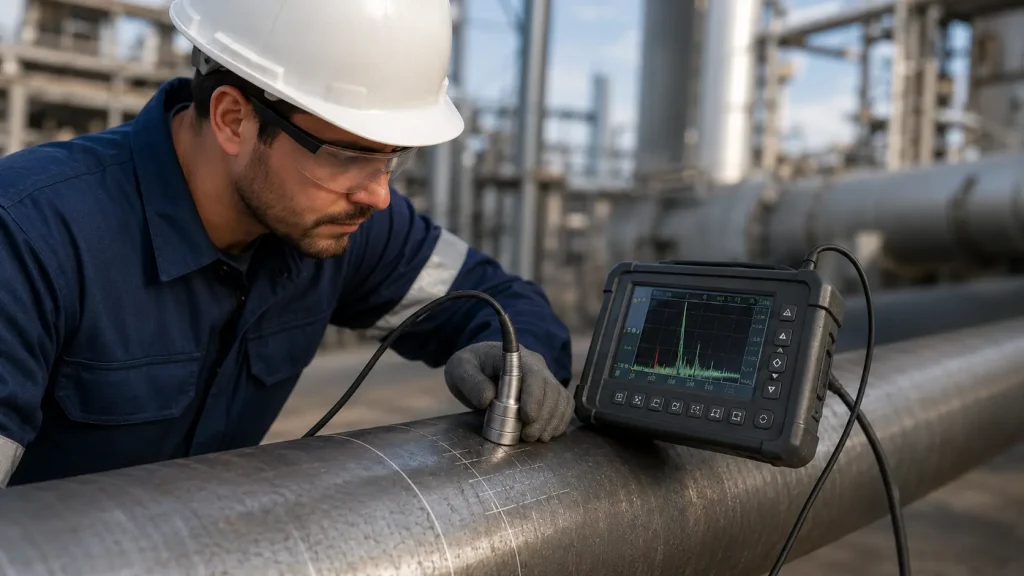
El ultrasonido (UT) es uno de los ensayos no destructivos por excelencia. Esto se debe a que permite explorar el interior de un material sin necesidad de abrirlo o dañarlo. Para hacerlo, envía ondas de alta frecuencia que recorren la pieza.
Así pues, cuando estas ondas encuentran una discontinuidad o algún cambio en su interior, se comportan de manera diferente y generan una respuesta que puede ser analizada durante la inspección.
Justamente por esa forma de trabajo, el UT se utiliza principalmente para buscar discontinuidades internas, es decir, señales que se encuentran dentro del componente y que podrían pasar inadvertidas a simple vista.
¿Qué pasa con la producción durante la inspección?
Una de las ventajas del ultrasonido es que el trabajo se concentra sobre el propio componente y no requiere aislar un área extensa alrededor del punto de inspección. En la práctica, esto hace posible inspeccionar la pieza sin tener que detener todo lo que ocurre a su alrededor.
Sin embargo, es importante aclarar que eso no significa que el equipo pueda seguir funcionando en todos los casos. Dependerá de las condiciones de cada activo y de la inspección, pero el UT ofrece una ventaja importante cuando el objetivo es reducir al mínimo las interrupciones.
Partículas magnéticas: rapidez para detectar discontinuidades
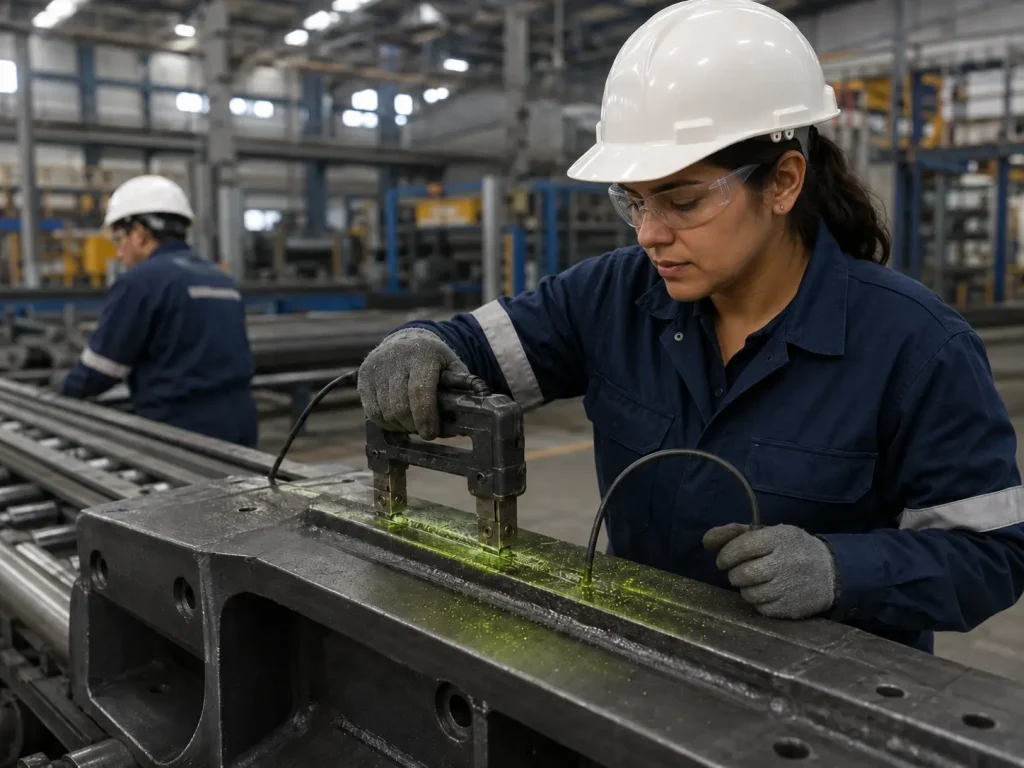
El ensayo por partículas magnéticas, como su nombre lo indica, trabaja magnetizando el componente que se quiere revisar. A partir de allí, si el material presenta una discontinuidad, el campo magnético se altera en esa zona y genera una pequeña fuga de flujo. Es justamente en ese punto donde, al aplicar las partículas sobre la superficie, estas tienden a concentrarse y permiten hacer visible la posible discontinuidad.
Debido a esta forma de trabajo, es un método recomendable para buscar discontinuidades superficiales o cercanas a la superficie.
Sin embargo, es importante saber que, más allá de la falla que se busque detectar, solo puede aplicarse sobre materiales ferromagnéticos, es decir, aquellos que pueden ser magnetizados.
El impacto sobre la cadena productiva
Una de las ventajas de las partículas magnéticas es que la inspección puede concentrarse sobre una zona específica del componente y, cuando el acceso lo permite, realizarse directamente en sitio. De esta manera se pueden evitar desmontajes completos o intervenciones más amplias sobre el equipo.
Sin embargo, la superficie debe quedar accesible y preparada para realizar correctamente la magnetización y observar las indicaciones. Por eso, el impacto sobre la operación dependerá de cuánto haya que intervenir el activo para llegar a la zona que se necesita revisar y de las condiciones de seguridad necesarias para realizar el ensayo.
¿Quieres seguir aprendiendo sobre inspección y mantenimiento industrial? Entonces te invitamos a visitar nuestro blog, donde encontrarás más contenidos para profundizar en estos y otros temas del sector.
Líquidos penetrantes: una opción para defectos superficiales
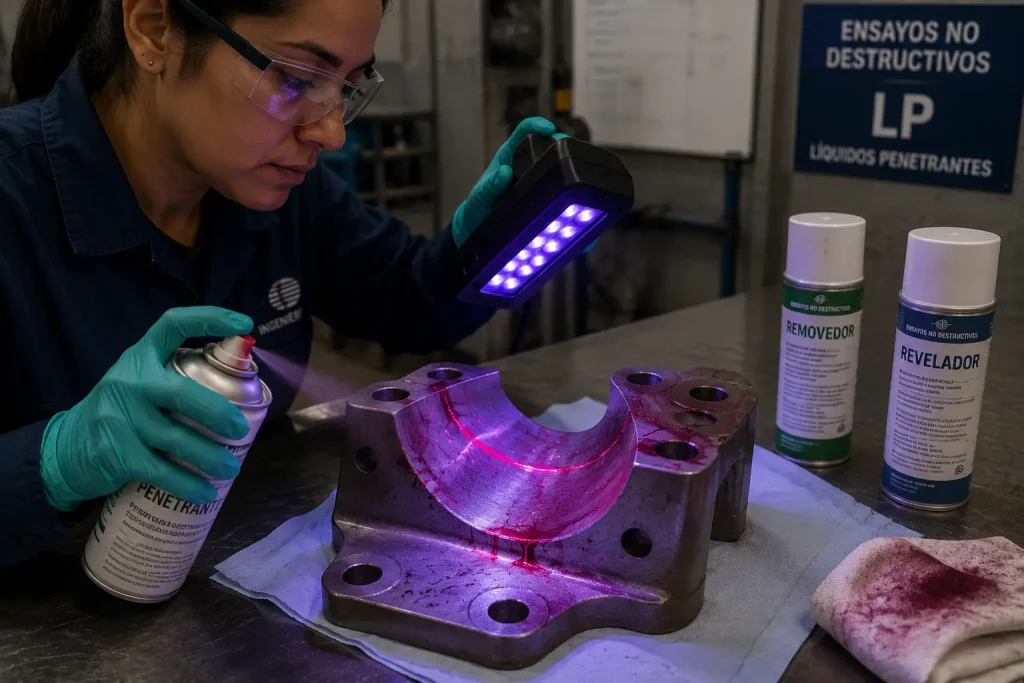
El ensayo por líquidos penetrantes parte de un principio bastante básico. Primero se aplica un líquido sobre la superficie del componente y se deja actuar durante un tiempo determinado. Si existe una pequeña abertura, el penetrante puede ingresar en ella y quedar retenido.
Luego de retirar el exceso de penetrante de la superficie, se aplica un revelador que ayuda a hacer visibles esas zonas. Debido a esta forma de trabajo, el método se utiliza principalmente para buscar discontinuidades abiertas a la superficie, como pequeñas grietas.
Sin embargo, esta característica también define su principal limitación. Los líquidos penetrantes permiten detectar discontinuidades abiertas a la superficie, pero no permiten evaluar aquellas que se encuentran completamente dentro del material.
Por eso, dependiendo de lo que se necesite inspeccionar, puede ser necesario complementar esta técnica con otro método END que permita verificar las zonas o discontinuidades que quedan fuera del alcance de los líquidos penetrantes.
¿Cómo impacta esta inspección sobre la operación?
Una de las ventajas de los líquidos penetrantes es que el ensayo puede concentrarse sobre una zona puntual del componente y realizarse directamente en sitio. Esto permite evitar intervenciones más amplias sobre el equipo o sobre otras áreas de la planta.
Sin embargo, durante la inspección la superficie debe permanecer disponible para completar sus distintas etapas: limpieza, aplicación del penetrante, tiempo de espera, retiro del exceso y revelado.
Por eso, aunque la intervención puede limitarse a una zona puntual, el impacto sobre la operación dependerá de cuánto tiempo necesite la inspección y de qué tan fácil sea acceder al área que se quiere revisar.
¿Cómo elegir el método correcto sin frenar tu planta?
Hasta aquí vimos tres métodos END con formas de aplicación, alcances y limitaciones diferentes. Probablemente ya hayas notado que no existe una técnica que sea la mejor en todos los casos.
Por el contrario, la elección depende de qué necesitas detectar, del material que vas a inspeccionar y de cuánto puede interferir la revisión con la operación. Para que puedas hacer una comparación de forma rápida y sencilla, hemos reunido los principales criterios en la siguiente tabla.
| Método END | ¿Qué permite detectar? | ¿Dónde puede aplicarse? | ¿Qué requiere? |
|---|---|---|---|
| Ultrasonido (UT). | Discontinuidades internas. | Componentes y materiales que permitan una correcta propagación de las ondas. | Acceso a la zona de inspección y condiciones adecuadas del componente. |
| Partículas magnéticas. | Discontinuidades superficiales o cercanas a la superficie. | Materiales ferromagnéticos. | Magnetizar el componente y tener acceso a la superficie que se revisará. |
| Líquidos penetrantes. | Discontinuidades abiertas a la superficie. | Componentes cuya superficie pueda quedar accesible y preparada para el ensayo. | Limpieza, aplicación del penetrante, tiempo de espera, retiro del exceso y revelado. |
En definitiva, elegir el END adecuado consiste en entender cuál responde mejor a las necesidades de cada inspección. Cuanto más claro esté qué se necesita detectar y cómo funciona la planta, más fácil será reducir intervenciones innecesarias sobre la operación y definir una estrategia de inspección adecuada para cada activo.
¿Cómo ayuda SPIISA al sector industrial?
En SPIISA contamos con más de 15 años de experiencia en inspección e ingeniería para el sector industrial. Durante este tiempo hemos aprendido que no basta con detectar una posible falla, sino que también es fundamental encontrar la manera de hacerlo sin generar interrupciones innecesarias en una operación que necesita seguir avanzando.
Por eso, antes de aplicar un END evaluamos las características del activo, lo que se necesita detectar y las condiciones en las que se realizará la inspección. A partir de ese análisis podemos determinar qué método resulta más adecuado y cómo llevar a cabo el trabajo buscando reducir al mínimo su impacto sobre los procesos de la planta.
Nuestro acompañamiento también alcanza otros desafíos vinculados con la operación y la gestión industrial. Podemos apoyarte en procesos relacionados con la norma ISO 9001 y ofrecer consultoría en materia de capacitación STPS, de acuerdo con las necesidades de tu organización.
Si necesitas evaluar tus equipos, definir qué tipo de ensayo se adapta mejor a tu operación o conocer cómo podemos acompañar a tu empresa, contáctanos y cuéntanos las necesidades de tu proyecto.